

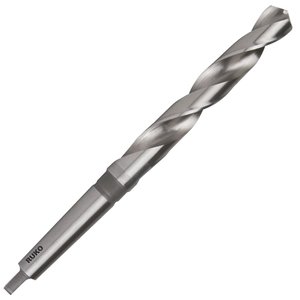
Burghiu pentru metal HSS-5% Cobalt coada con MK2 DIN 345 RN, 22.0 x 248/150, RUKO
Burghiu pentru metal HSS-5% Cobalt coada con MK2 DIN 345 RN, 22.0 x 248/150, RUKO
Cod: RK.204220E
 |
 RUKO GmbH Präzisionswerkzeuge, Holzgerlingen, Germania |
Pret de lista: 334,99 LEI
Pret fara TVA: 276,85 LEI
Descriere
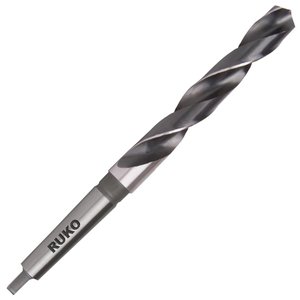
Burghiul elicoidal RUKO DIN 345 Tip N HSS-Co 5 este o sculă profesională de așchiere, concepută pentru operațiuni de găurire în materiale metalice care necesită rezistență ridicată la solicitări termice și mecanice. Datorită construcției din oțel rapid aliat cu 5% cobalt, acest burghiu este potrivit atât pentru prelucrarea oțelurilor obișnuite, cât și pentru aplicații care implică oțeluri cu rezistență ridicată și oțeluri inoxidabile.
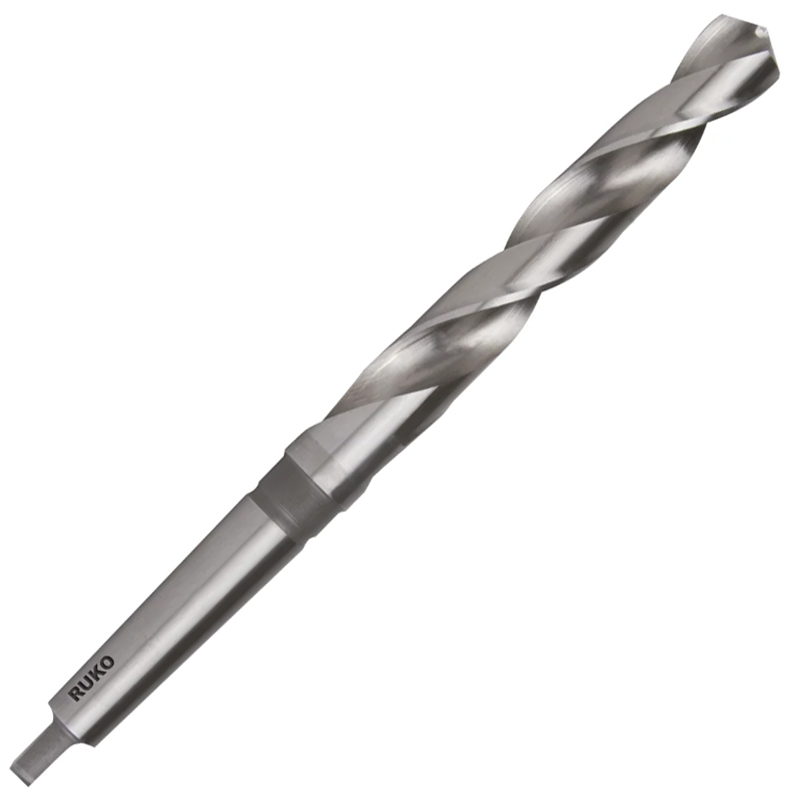
Cu un diametru nominal de 22 mm, o lungime totală de 248 mm și o lungime a părții elicoidale de 150 mm, modelul RUKO 204220E este destinat utilizării în ateliere de prelucrări mecanice, unități de producție industrială și operațiuni profesionale de mentenanță.
Geometria conform standardului DIN 345, profilul elicoidal Tip N și coada conică Morse asigură compatibilitatea cu utilaje adecvate pentru găurirea industrială. Configurația este concepută pentru realizarea găurilor în condiții de lucru controlate, cu evacuarea corespunzătoare a așchiilor și selectarea parametrilor de așchiere în funcție de materialul prelucrat.
Caracteristici constructive și avantaje practice
Oțel rapid aliat cu 5% cobalt – HSS-Co 5
Materialul HSS-Co 5 conține 5% cobalt și este destinat aplicațiilor în care scula trebuie să suporte solicitări termice și mecanice mai ridicate decât cele întâlnite în numeroase operațiuni convenționale de găurire.
Prezența cobaltului contribuie la păstrarea durității la temperaturi ridicate, ceea ce face această categorie de burghie adecvată pentru prelucrarea oțelurilor aliate, a oțelurilor cu rezistență ridicată și a oțelurilor inoxidabile.
În utilizarea practică, avantajul se evidențiază în special atunci când materialul prelucrat generează temperaturi ridicate în zona de așchiere. Pentru exploatarea corectă a sculei, este importantă alegerea unei turații adecvate, aplicarea unui avans constant și utilizarea unui lubrifiant de așchiere compatibil cu materialul.
Geometrie Tip N – pentru găurire generală în metale
Geometria elicoidală Tip N este destinată operațiunilor generale de găurire în materiale metalice. Unghiul elicei de 20°–30° și profilul normal al canalelor sunt adaptate acestei categorii de aplicații, contribuind la formarea și evacuarea așchiilor în condiții corespunzătoare de lucru.
Această configurație permite utilizarea burghiului într-o gamă variată de aplicații industriale, cu condiția adaptării regimului de așchiere la duritatea, tenacitatea și conductivitatea termică a materialului prelucrat.
Vârf de găurire cu unghi de 118°
Burghiul este prevăzut cu un unghi al vârfului de 118° și cu subțierea tăișului transversal, conform formei A. Această geometrie contribuie la pătrunderea în material și la desfășurarea controlată a procesului de găurire.
Pentru găuri cu poziționare precisă, se recomandă pregătirea corespunzătoare a suprafeței și, atunci când aplicația o impune, utilizarea unei operațiuni de centrare. La prelucrarea oțelurilor inoxidabile, evitarea frecării prelungite fără avans efectiv este importantă pentru limitarea ecruisării locale a materialului.
Coada conică Morse – fixare pentru aplicații industriale
Conform standardului DIN 345, burghiul este prevăzut cu o coadă conică Morse, destinată montării în utilaje compatibile sau în adaptoare corespunzătoare.
Acest sistem de prindere este potrivit pentru mașini de găurit staționare și alte echipamente industriale care permit utilizarea sculelor cu con Morse. Compatibilitatea trebuie verificată în funcție de dimensiunea conului, capacitatea utilajului și condițiile concrete de lucru.
Finisaj neacoperit
Varianta RUKO 204220E are suprafața neacoperită, conform specificației producătorului. Performanța sculei rezultă în principal din materialul HSS-Co 5 și din geometria constructivă, nu dintr-un strat suplimentar de acoperire.
Materiale recomandate pentru prelucrare
Burghiul RUKO HSS-Co 5 DIN 345 Tip N este recomandat pentru următoarele categorii de materiale:
- Oțel cu rezistență de până la 900 N/mm² – pentru operațiuni generale de găurire în piese, semifabricate și componente metalice.
- Oțel cu rezistență de până la 1.100 N/mm² – pentru aplicații care implică materiale mai rezistente și solicitări mai ridicate în timpul așchierii.
- Oțel inoxidabil – pentru găurirea componentelor și semifabricatelor din inox, cu selectarea atentă a turației, avansului și lubrifierii.
- Aluminiu – pentru prelucrarea componentelor și semifabricatelor din aluminiu, cu evacuarea eficientă a așchiilor.
- Alamă – pentru realizarea găurilor în componente din aliaje pe bază de cupru și zinc.
- Materiale plastice – pentru aplicații compatibile cu geometria sculei și cu proprietățile materialului.
Ca aplicații secundare, producătorul indică și bronzul și fonta.
Compatibilitatea și calitatea rezultatului depind de compoziția materialului, duritate, rigiditatea sistemului de prindere, adâncimea găurii și parametrii de așchiere utilizați.
Recomandări de utilizare
Pentru obținerea unor rezultate bune și pentru prelungirea duratei de utilizare a burghiului, se recomandă respectarea următoarelor practici:
- Selectarea turației în funcție de material. La oțelurile inoxidabile și la cele cu rezistență ridicată se utilizează, în general, viteze de așchiere mai reduse decât la materialele mai ușor prelucrabile.
- Utilizarea unui avans constant. În special la inox, frecarea fără formarea efectivă a așchiilor poate favoriza ecruisarea suprafeței și uzura prematură a tăișului.
- Lubrifiere și răcire adecvate. Un fluid de așchiere compatibil cu materialul poate contribui la reducerea temperaturii, îmbunătățirea evacuării așchiilor și limitarea uzurii.
- Fixarea rigidă a piesei. Piesa trebuie asigurată corespunzător pentru a preveni deplasarea, vibrațiile și solicitările laterale asupra burghiului.
- Evacuarea controlată a așchiilor. La găurile adânci, evacuarea periodică a așchiilor poate fi necesară pentru evitarea blocării canalelor elicoidale.
- Verificarea prinderii. Coada conică Morse și locașul utilajului trebuie să fie curate și compatibile, pentru a asigura montarea corectă a sculei.
Producătorul indică o adâncime de găurire de referință de până la 6 × diametrul burghiului. Pentru diametrul de 22 mm, aceasta corespunde unei adâncimi de aproximativ 132 mm, în condiții adecvate de lucru. Adâncimea efectivă depinde de material, geometria găurii, evacuarea așchiilor și capacitățile utilajului.
Fabricat in Germania
Specificatii
Lungime totala: 248 mm
Lungime de lucru: 150 mm
Diametru: 22.0 mm
Material burghiu: Otel HSS CO
Directie de gaurire: Pe dreapta
Cod comanda: RK.204220E
RUKO GmbH Präzisionswerkzeuge, Holzgerlingen, Germania
Burghiul elicoidal RUKO DIN 345 Tip N HSS-Co 5 este o sculă profesională de așchiere, concepută pentru operațiuni de găurire în materiale metalice care necesită rezistență ridicată la solicitări termice și mecanice. Datorită construcției din oțel rapid aliat cu 5% cobalt, acest burghiu este potrivit atât pentru prelucrarea oțelurilor obișnuite, cât și pentru aplicații care implică oțeluri cu rezistență ridicată și oțeluri inoxidabile.
Cu un diametru nominal de 22 mm, o lungime totală de 248 mm și o lungime a părții elicoidale de 150 mm, modelul RUKO 204220E este destinat utilizării în ateliere de prelucrări mecanice, unități de producție industrială și operațiuni profesionale de mentenanță.
Geometria conform standardului DIN 345, profilul elicoidal Tip N și coada conică Morse asigură compatibilitatea cu utilaje adecvate pentru găurirea industrială. Configurația este concepută pentru realizarea găurilor în condiții de lucru controlate, cu evacuarea corespunzătoare a așchiilor și selectarea parametrilor de așchiere în funcție de materialul prelucrat.
Caracteristici constructive și avantaje practice
Oțel rapid aliat cu 5% cobalt – HSS-Co 5
Materialul HSS-Co 5 conține 5% cobalt și este destinat aplicațiilor în care scula trebuie să suporte solicitări termice și mecanice mai ridicate decât cele întâlnite în numeroase operațiuni convenționale de găurire.
Prezența cobaltului contribuie la păstrarea durității la temperaturi ridicate, ceea ce face această categorie de burghie adecvată pentru prelucrarea oțelurilor aliate, a oțelurilor cu rezistență ridicată și a oțelurilor inoxidabile.
În utilizarea practică, avantajul se evidențiază în special atunci când materialul prelucrat generează temperaturi ridicate în zona de așchiere. Pentru exploatarea corectă a sculei, este importantă alegerea unei turații adecvate, aplicarea unui avans constant și utilizarea unui lubrifiant de așchiere compatibil cu materialul.
Geometrie Tip N – pentru găurire generală în metale
Geometria elicoidală Tip N este destinată operațiunilor generale de găurire în materiale metalice. Unghiul elicei de 20°–30° și profilul normal al canalelor sunt adaptate acestei categorii de aplicații, contribuind la formarea și evacuarea așchiilor în condiții corespunzătoare de lucru.
Această configurație permite utilizarea burghiului într-o gamă variată de aplicații industriale, cu condiția adaptării regimului de așchiere la duritatea, tenacitatea și conductivitatea termică a materialului prelucrat.
Vârf de găurire cu unghi de 118°
Burghiul este prevăzut cu un unghi al vârfului de 118° și cu subțierea tăișului transversal, conform formei A. Această geometrie contribuie la pătrunderea în material și la desfășurarea controlată a procesului de găurire.
Pentru găuri cu poziționare precisă, se recomandă pregătirea corespunzătoare a suprafeței și, atunci când aplicația o impune, utilizarea unei operațiuni de centrare. La prelucrarea oțelurilor inoxidabile, evitarea frecării prelungite fără avans efectiv este importantă pentru limitarea ecruisării locale a materialului.
Coada conică Morse – fixare pentru aplicații industriale
Conform standardului DIN 345, burghiul este prevăzut cu o coadă conică Morse, destinată montării în utilaje compatibile sau în adaptoare corespunzătoare.
Acest sistem de prindere este potrivit pentru mașini de găurit staționare și alte echipamente industriale care permit utilizarea sculelor cu con Morse. Compatibilitatea trebuie verificată în funcție de dimensiunea conului, capacitatea utilajului și condițiile concrete de lucru.
Finisaj neacoperit
Varianta RUKO 204220E are suprafața neacoperită, conform specificației producătorului. Performanța sculei rezultă în principal din materialul HSS-Co 5 și din geometria constructivă, nu dintr-un strat suplimentar de acoperire.
Materiale recomandate pentru prelucrare
Burghiul RUKO HSS-Co 5 DIN 345 Tip N este recomandat pentru următoarele categorii de materiale:
- Oțel cu rezistență de până la 900 N/mm² – pentru operațiuni generale de găurire în piese, semifabricate și componente metalice.
- Oțel cu rezistență de până la 1.100 N/mm² – pentru aplicații care implică materiale mai rezistente și solicitări mai ridicate în timpul așchierii.
- Oțel inoxidabil – pentru găurirea componentelor și semifabricatelor din inox, cu selectarea atentă a turației, avansului și lubrifierii.
- Aluminiu – pentru prelucrarea componentelor și semifabricatelor din aluminiu, cu evacuarea eficientă a așchiilor.
- Alamă – pentru realizarea găurilor în componente din aliaje pe bază de cupru și zinc.
- Materiale plastice – pentru aplicații compatibile cu geometria sculei și cu proprietățile materialului.
Ca aplicații secundare, producătorul indică și bronzul și fonta.
Compatibilitatea și calitatea rezultatului depind de compoziția materialului, duritate, rigiditatea sistemului de prindere, adâncimea găurii și parametrii de așchiere utilizați.
Recomandări de utilizare
Pentru obținerea unor rezultate bune și pentru prelungirea duratei de utilizare a burghiului, se recomandă respectarea următoarelor practici:
- Selectarea turației în funcție de material. La oțelurile inoxidabile și la cele cu rezistență ridicată se utilizează, în general, viteze de așchiere mai reduse decât la materialele mai ușor prelucrabile.
- Utilizarea unui avans constant. În special la inox, frecarea fără formarea efectivă a așchiilor poate favoriza ecruisarea suprafeței și uzura prematură a tăișului.
- Lubrifiere și răcire adecvate. Un fluid de așchiere compatibil cu materialul poate contribui la reducerea temperaturii, îmbunătățirea evacuării așchiilor și limitarea uzurii.
- Fixarea rigidă a piesei. Piesa trebuie asigurată corespunzător pentru a preveni deplasarea, vibrațiile și solicitările laterale asupra burghiului.
- Evacuarea controlată a așchiilor. La găurile adânci, evacuarea periodică a așchiilor poate fi necesară pentru evitarea blocării canalelor elicoidale.
- Verificarea prinderii. Coada conică Morse și locașul utilajului trebuie să fie curate și compatibile, pentru a asigura montarea corectă a sculei.
Producătorul indică o adâncime de găurire de referință de până la 6 × diametrul burghiului. Pentru diametrul de 22 mm, aceasta corespunde unei adâncimi de aproximativ 132 mm, în condiții adecvate de lucru. Adâncimea efectivă depinde de material, geometria găurii, evacuarea așchiilor și capacitățile utilajului.
Fabricat in Germania
Greutate: 367 g
Lungime totala: 248 mm
Lungime de lucru: 150 mm
Diametru: 22.0 mm
Material burghiu: Otel HSS CO
Directie de gaurire: Pe dreapta




Nu exista review-uri, fi primul care lasa un review…